热熔连接技术解析|PP‑R、HDPE 管道焊接要点与常见失效原因
作者:admin 发布日期:2026-08-07
塑料压力管道系统,热熔焊接质量直接决定管路使用寿命,大量工程漏水故障,并非管材本身破损,而是热熔施工工艺不到位造成。
PP‑R 采用承插热熔,HDPE 管材可采用热熔对接、电熔连接,二者虽同属热熔工艺,但工艺参数存在明显区别。
1、PP‑R 承插热熔:标准加热温度 260℃,管材管件端面必须切平、去除毛刺,加热时间严格匹配管径,禁止旋转插入,保证熔接处形成均匀熔圈;严禁不同原料牌号 PP‑R 管材管件混用,原料不兼容会出现假焊,后期承压开裂。
2、HDPE 聚乙烯管道:大口径主管优先热熔对接,小口径支管可以承插热熔;PE100、PE80 原料不要混用,加热温度约 210‑230℃,焊接面要清洁干燥,泥土、水汽会造成接口内部气孔。
工程常见失效问题:温度过高材料碳化、温度不足熔接不充分;管材管件表面带泥沙水渍直接焊接;不同材质管件强行热熔。
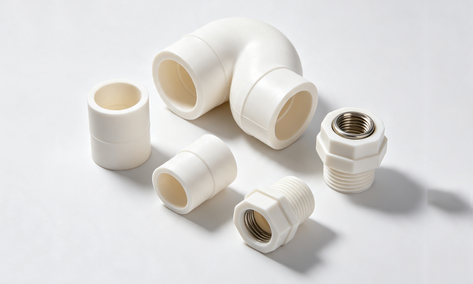
技术提示:同一管路系统,管材、弯头、直接、活接等管件必须保证同材质同原料,方能保障热熔接口强度。
本文来源网络,仅供分享交流,不作商业用途,版权归原作者和原作者出处。若有侵权,请联系删除。